先进制造设备夹具底板加工,定位孔和沉孔为什么要先看装配基准?

2026-10-13 技术干货

先说结论:底板加工的重点不是孔多,而是孔的关系

先进制造设备夹具底板加工,常用于测试夹具、自动化工装、检测平台、定位治具和实验装置。底板上可能有定位孔、沉孔、长槽、压紧面和避让区,真正影响使用的是这些结构之间的基准关系。

小批精密机械处理小批量非标零件加工询价时,会先看底板和哪些零件配合,哪些孔用于定位,哪些孔用于锁紧,哪些槽用于调节。只看孔数量,容易低估现场装配难度。

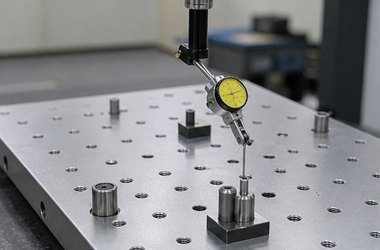
先进制造设备夹具底板加工
夹具底板报价前,要先确认装配基准和定位孔关系。

定位孔、沉孔和长槽不能各看各的

定位孔决定工件或模块的位置,沉孔决定螺钉锁紧方式,长槽决定现场调节方向。如果三者没有共同基准,底板加工出来也可能需要现场反复修孔、调垫片或重新对位。

询价时建议标出底板正反面、安装方向、定位销规格、螺钉规格、压紧面和长槽调节方向。若一套夹具中有多块底板,也要说明是否区分左右件或前后方向。

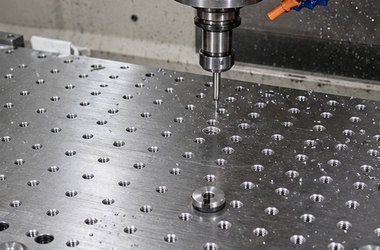
夹具底板定位孔和沉孔加工
定位孔、沉孔和长槽方向会影响现场锁紧和调节。

报价前建议重点确认哪些信息?

确认项 为什么影响报价 询价时怎么说更清楚
装配基准 决定孔位和贴合面的判断顺序 标出底面、侧边或定位边作为基准
定位孔 影响重复装夹和位置关系 说明销孔规格、孔距和配合对象
沉孔方向 影响螺钉锁紧和工具空间 说明正反面、沉孔深度和螺钉规格
长槽/压紧面 影响现场调节和受力状态 说明调节方向、压紧位置和是否有换型需求

小批试装阶段要记录调试反馈

夹具底板往往会根据试装反馈修改孔位、长槽长度或压紧位置。第一批加工后,如果现场发现某个孔不好锁、某个面干涉或调节余量不够,建议把问题写进下一版图纸。

这样下一轮加工不会只重复旧图,而是能把真实调试经验转成更清晰的图纸要求。对先进制造设备项目来说,版本管理比单次加工更重要。

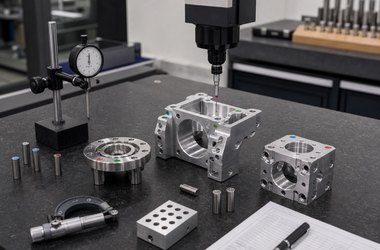
小批量夹具底板零件加工
多件夹具底板要统一方向、编号和版本状态。

常见问题

夹具底板报价前最需要什么? 图纸、材料、数量、装配基准、定位孔用途、沉孔方向和试装阶段说明。

沉孔方向为什么要提前确认? 沉孔方向会影响螺钉锁紧、工具进入和装配面状态。

长槽可以现场再修吗? 不建议依赖现场修孔,最好在图纸阶段先明确调节方向和余量。

适合沟通的项目

如果你有先进制造设备夹具底板加工、夹具治具底板加工或小批量非标零件加工需求,可以把图纸、材料、数量和装配基准发给小批精密机械评估。

提交图纸或添加微信咨询

扫一扫添加与我们联系,沟通图纸、材料、数量、公差和交付要求。

钱工:18051857059

上海站微信二维码
扫一扫添加与我们联系
180-5185-7059

180-5185-7059

24小时服务热线

微信咨询
微信二维码

扫码添加微信
备注"公司+姓名"

qiancj@laitujia.com

qiancj@laitujia.com

邮箱